4Simple 实验室废液安全收集品牌厂商 | 邢台谜底科技有限公司
132-6121-2009 132-1107-9938
4simplegc@sina.com
医药行业 安全废液盖 华东/浙江
杭州某医疗器械生产企业
项目背景
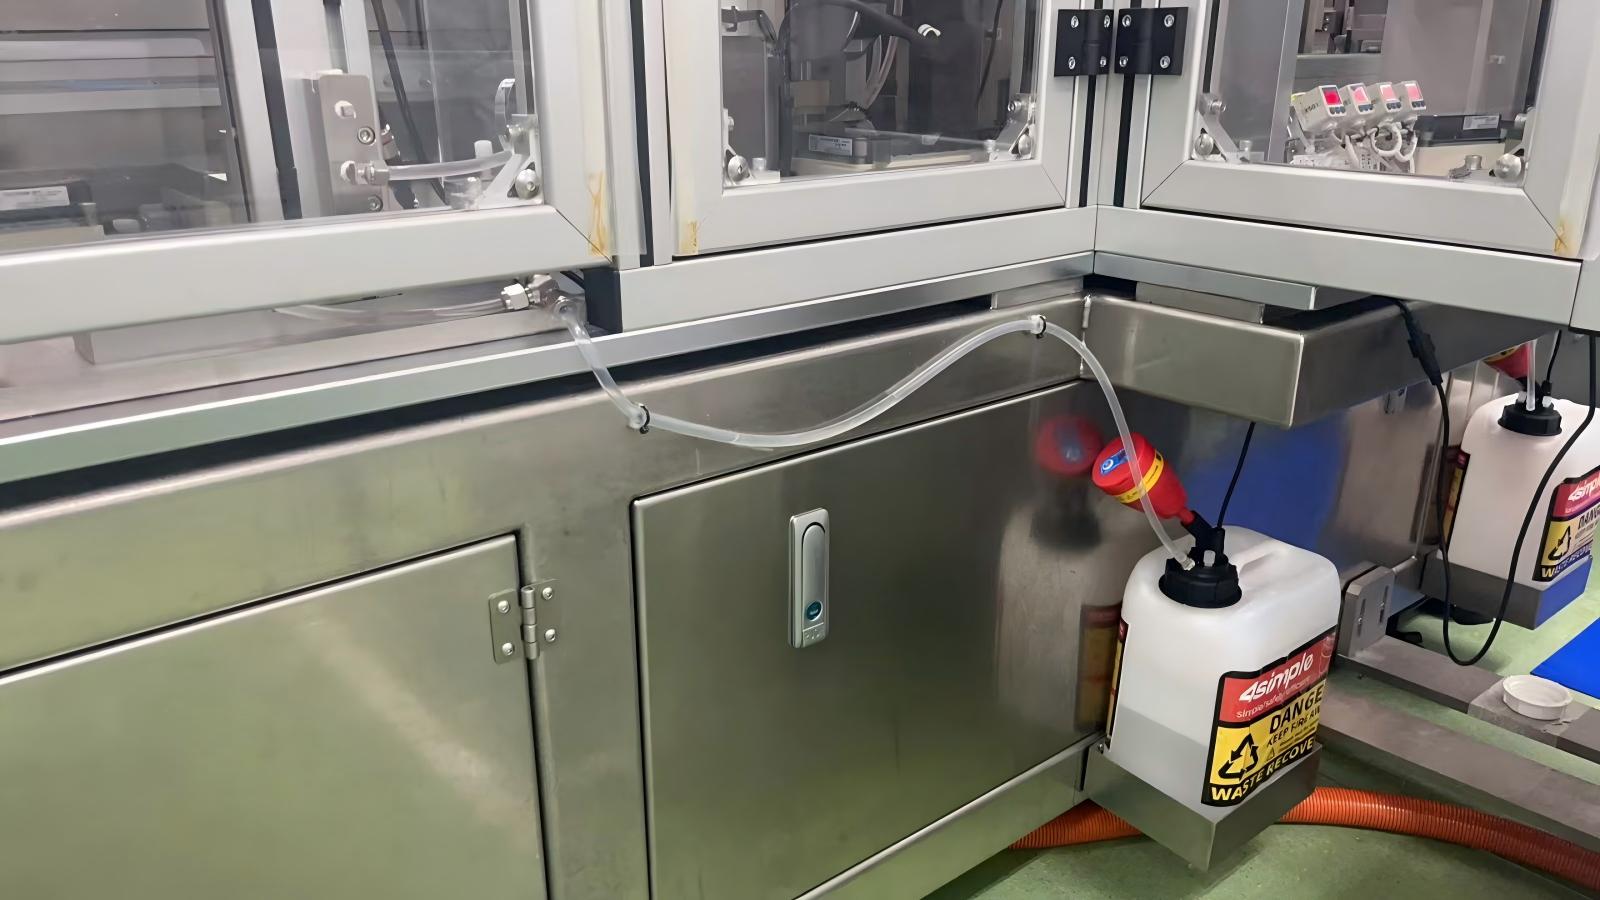
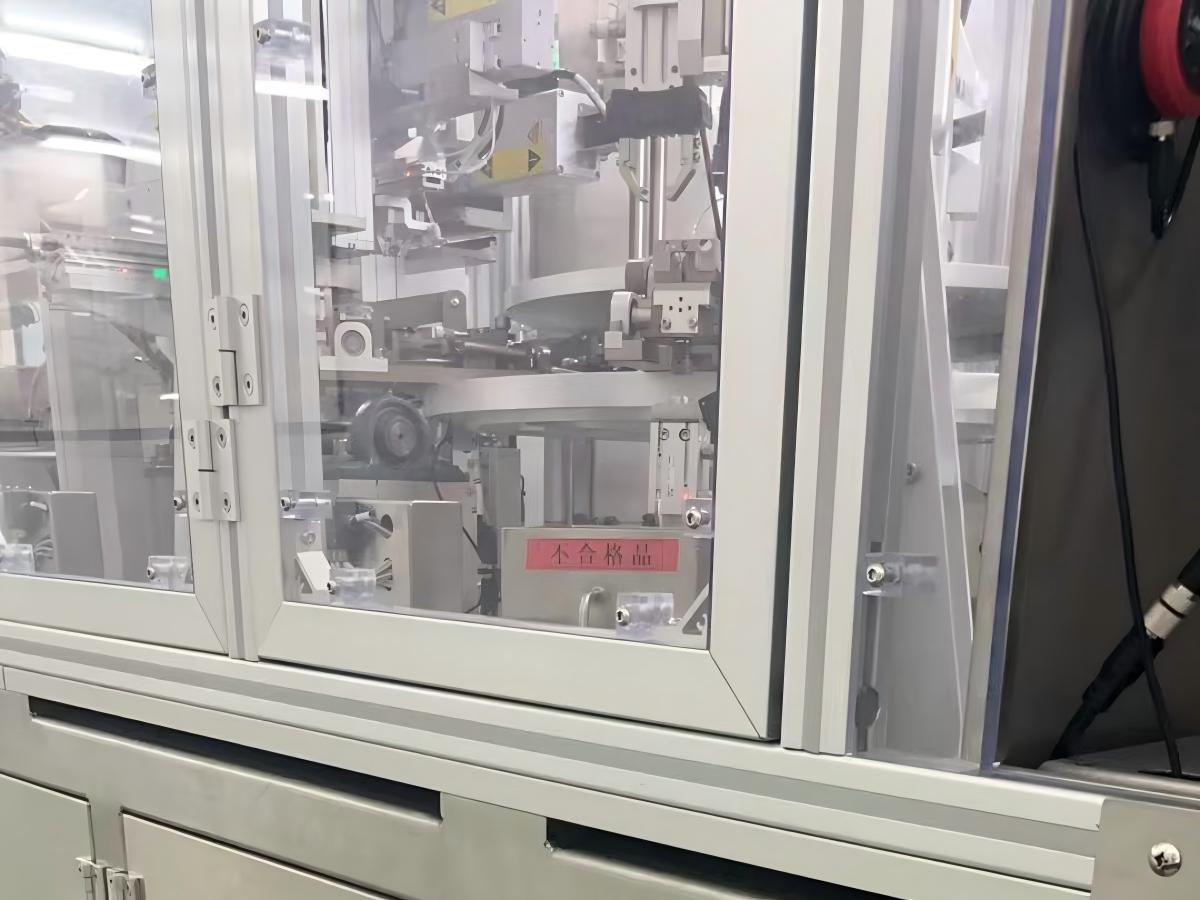
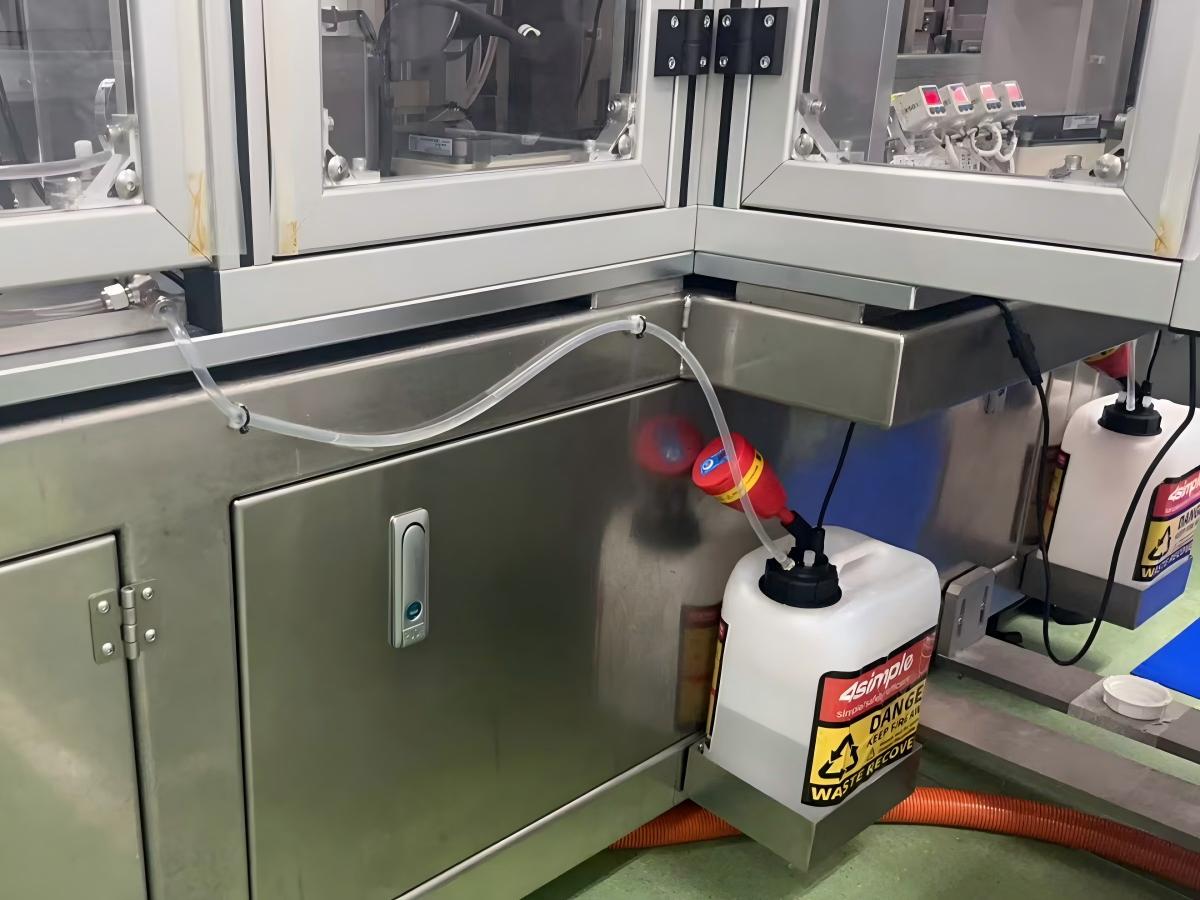
本项目客户是杭州某医疗企业生产企业,主要针对生产过程中产生的废液需要监控,并及时提醒更换废液桶,密闭收集防止挥发产生异味等行业痛点,打造全密闭、废液溢满声光报警、智能化的废液收集解决方案。
面临问题
- 安全隐患突出:传统开放式废液收集方式,废液易挥发有害气体、易发生渗漏、泼洒情况,长期危害实验人员身体健康,同时存在易燃易爆、化学腐蚀安全风险。
- 管理效率低下:废液桶摆放杂乱、占用实验室空间,影响整体整洁度,人工巡查液位耗时费力,极易出现废液满溢、超期存放问题。
- 监管存在盲区:无智能预警机制,全靠人工肉眼判断液位,易出现疏忽漏查,导致废液溢出污染台面、地面,甚至引发实验室安全事故,不符合环保验收及实验室安全考核标准。
- 密封性能不足:普通收集装置接口松散、无专用密封结构,有机废液、腐蚀性废液极易挥发扩散,造成实验室空气污染,存在交叉污染隐患。
实施内容
1.全密闭密封收集设计,杜绝泄漏挥发
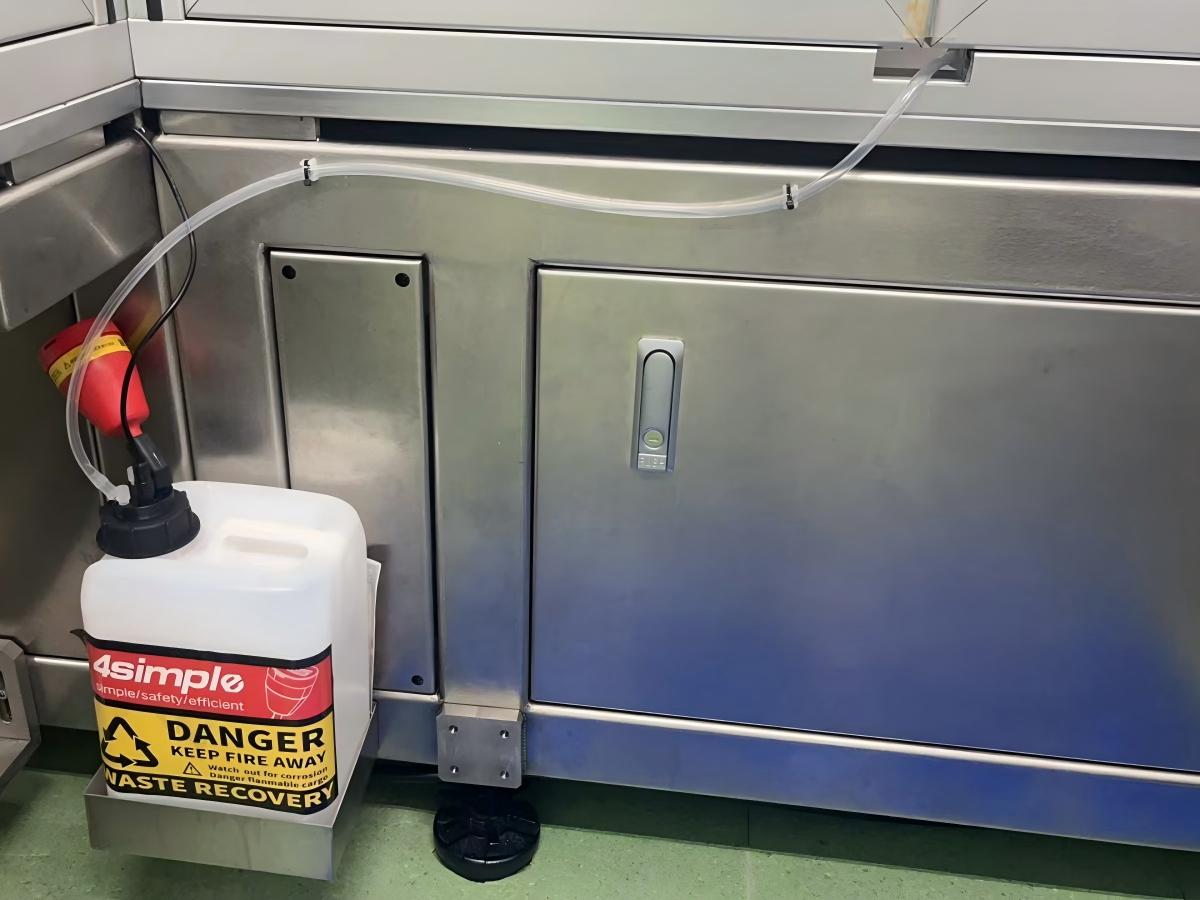
整套产品采用全程密闭式收集,从仪器废液出口、连接管路、分流接头到废液储存桶,实现全链路密封闭环。所有连接点位采用专用倒锥密封接头、宝塔接头双重锁密设计,搭配防腐S60螺纹密封安全盖,彻底阻断废液渗漏、有害气体挥发问题。接入通用型高效过滤器,可实现平衡废液桶内压力,对废液挥发的有机废气、酸碱气体的吸附处理,降低实验室空气污染风险。
2.液位报警系统,安全预警
本项目核心配置高精度液位声光报警装置,搭载液位传感器,当废液收集桶液位达到80%时,系统立即触发声光双重报警,清晰提示实验人员及时更换、转运废液桶,杜绝废液满溢、超存风险。报警系统响应灵敏、稳定耐用,不受实验室温湿度、化学气体环境干扰,无需人工24小时值守巡查,彻底解决人工巡检遗漏、液位判断不准的问题,实现废液收集自动化监控、智能化提醒。